
不锈钢是在生活和生产中常用到的材质,经常要对不锈钢进行各种加工。相比铝合金材料,不锈钢的硬度较高,数控旋压加工的难度大。因此,在不锈钢的旋压生产中,需要留意以下几个问题。1、胚料表面需刷拉伸油。不锈钢旋压过程中,胚料片、模具、旋轮的温度都很高,需要不断地在料片和模具表面上涂拉伸油。除了有润滑的作用,还能降温。如果旋压时不涂拉伸油,产品容易开裂或被旋轮刮花;另外长时间生产会引起机床震动或旋压产品表面纹路不均匀等问题。2、旋轮材质需要用硬质材料。旋压铝或铝合金等硬度不高的材料时,用CR12钢做的旋轮即可。但旋压不锈钢时,CR12号钢的硬度不够,旋轮容易被不锈钢材料刮花使成型的产品表面出现很多刮花现象。可以将CR12进行电镀或改用高速钢材料,这样旋轮就不容易磨损了。3、切削刀粒磨损。不锈钢产品旋压完成后经常需要切边,切边是用车刀刀粒进行车削的。由于不锈钢材料的硬度高,刀粒很容易磨损。刀粒磨损过度后,不锈钢切边时会出现很多毛刺,所以生产中需要留意不切刀的刀粒是否出现磨损或崩刀现象,及时更换。4、旋压旋轮和模具的间隙。长时间旋压加工会出现升温导致旋轮和模具的间隙变小,需要及时调整旋轮和模具的间隙。上海尚晞数控加工生产金属旋压件,交货快,服务周到。上海周边旋压加工厂
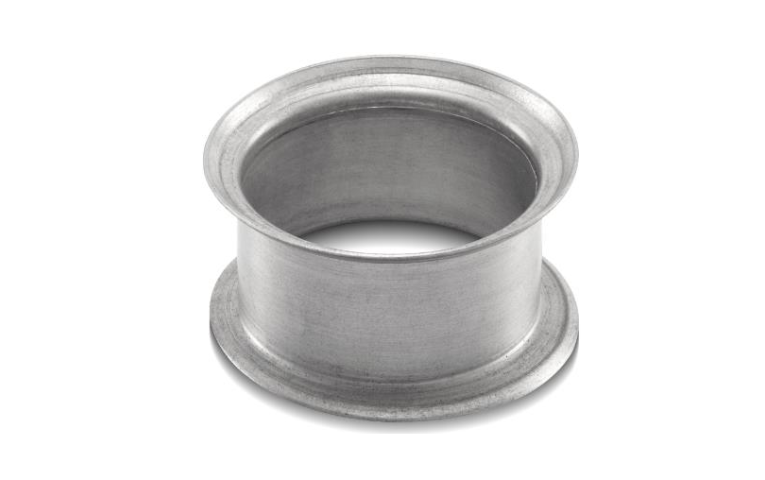
尚晞数控普通旋压成型时,旋轮与工件旋转接触,属于流体润滑,故对润滑的要求不太严格。变薄旋压时,为了减小变形抗力,改善表面质量,则需要经常使用润滑剂。注意点:使用流体润滑剂时,毛坯转速和旋轮直径越大,旋轮进给速度和旋压力越小,润滑剂的粘度系数越小,则润滑效果越好。涂覆时,需要涂抹均匀,避免产品表面出现花纹。客户生产加工情况客户生产不锈钢产品,原料厚度,拉伸到160mm深度,手工涂刷润滑剂。存在的问题◆普通机械油润滑性有限,产品表面有拉伤。◆有的油品粘度偏低,芯模高速旋转时,油品被甩出。◆有的油品粘度偏高,涂刷不均匀,对产品质量有所影响。解决方案原使用油品粘度偏低,润滑性有限,整个加工过程中需要涂刷6次。根据其反馈情况推荐合适粘度和润滑性的产品。使用效果原使用油品润滑性有限,整个加工过程中需要涂刷6次;更换油品后,涂刷2次即可。上海青浦管型旋压加工定制尚晞数控旋压加工可调控参数,保正工件成形质量与一致性。
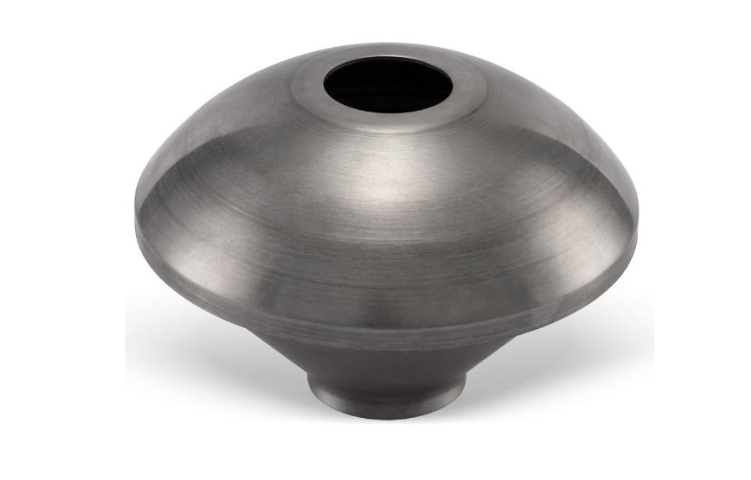
旋压加工是通过旋轮对旋转金属坯料施加压力,逐点产生塑性变形形成薄壁空心回转体的成形工艺。该工艺可分为普通旋压(壁厚基本不变)与强力旋压(壁厚变化)两大类,普通旋压包含拉伸、缩口、扩口三种基础成形方式,主要用于灯罩、锅炉封头等简单形状零件制造 ;强力旋压则用于航天器壳体等复杂精密零件加工 。工艺实施包含坯料固定、高速旋转、旋轮加压等标准化流程,可采用冷旋或热旋方式加工铜、铝、钛合金等金属材料 。具有材料利用率高(达70%-90%)、制品精度高、机械性能优异等技术特点 。要想了解更多请来电咨询上海尚晞数控有限公司。
金属材料性能金属材料性能对旋压加工精度的影响主要体现在两个方面:1、料片在旋压过程的应力反弹力大小会影响产品外壁的精度。对比铝和不锈钢的旋压加工,铝的应力反弹较小,不锈钢的应力反弹较大,在旋轮工艺路径相同的情况下,不锈钢旋压后直径尺寸会比铝的要大。另外,旋压后材料内部的内应力不均匀会使产品的直径产生椭圆度。对于铝和不锈钢的旋压,在同等旋压工艺条件下,不锈钢的椭圆度会比铝大。2、金属材料的延展性。3、材料的壁厚会影响旋压薄壁零件的刚性和局部精度。例如,旋压产品直径1m,厚度1mm。产品旋压直径精度为2mm;当厚度增加到2mm时,旋压产品的精度会相对提高。另外,对薄壁旋压件进行卷边也会减少直径的椭圆度。上海尚晞数控科技承接各种金属旋压加工。
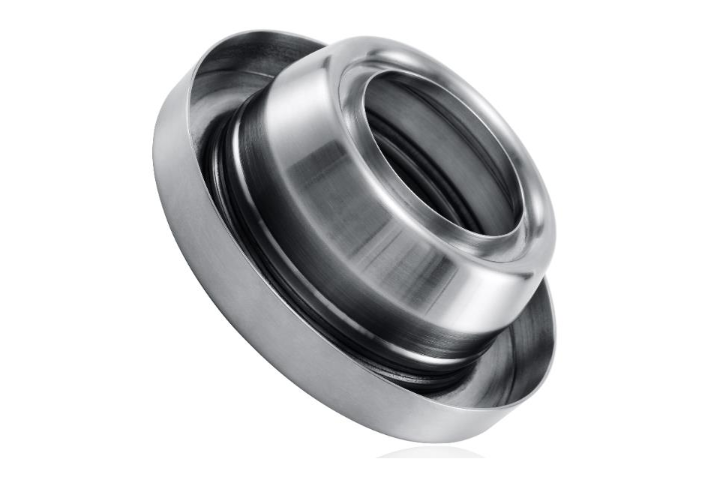
金属旋压加工,金属旋压是什么技术?旋压技术是压力加工的一种,旋压时采用尾顶或别的方式将毛坯固定于模具,模具旋转,旋轮作为进给运动,使毛坯连续地逐点变薄并贴靠模具而形成所需要形状的零件。旋压技术又分为普通旋压和强力旋压,强力旋压主要依靠坯料厚度的减薄来实现工件的成形。普通旋压是通过改变工件的形状,而壁厚基本不发生变化的加工工艺。普通旋压三种方式:拉深、缩颈和扩径;强力旋压的两种方式:流动旋压和剪切旋压。上海尚晞数控旋压加工有哪些加工方式?上海青浦管型旋压加工定制
金属旋压加工生产时,应注意哪些事项?上海周边旋压加工厂
旋压加工方式的选择。选择何种旋压方式,主要是从形件的形状、毛坯尺寸、工艺特点等方面加以考虑。对于筒形件,一般指采用正旋压或反旋压,对于锥形件和曲母线形件,一般指剪切旋压或普通旋压,或指剪切旋压和普通旋压联合方式。此外,无论强力旋压还是普通旋压都有内旋压和外旋压之分。公司的主要产品涉及面广,用途多,出风口配件,各种灯具,航天组件等等,数控旋压加工和手工旋压的区别和优势对比数控旋压和手工旋压在在产品成型过程中具有相同的运动原理。尾部顶部提供夹紧力,带动料片能和主轴一起转动,刀轮按照预定的刀路路线让料片由点到线、由线到面的延展,后成型。区别在于数控旋压由数控机床控制刀轮在旋压成型过程所走的路径,以及刀轮和模具的间隙。由于数控机床的运行精度高,设备刚性好,加工力大,所以制造的产品一致性好,生产稳定,并能很好的控制产品的精度;而手工在旋压成型过程中,由人工控制刀杆来决定刀轮走的刀路,每种产品之间的刀具路径和间隙不同,导致批量产品精度不稳定当旋压料片的厚度超过一定范围时,人工的力气就无法支撑旋压时所需的加工力,容易造成产品报废。上海周边旋压加工厂
上海尚晞数控科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在上海市等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来上海尚晞数控科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
上海尚晞数控科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。